
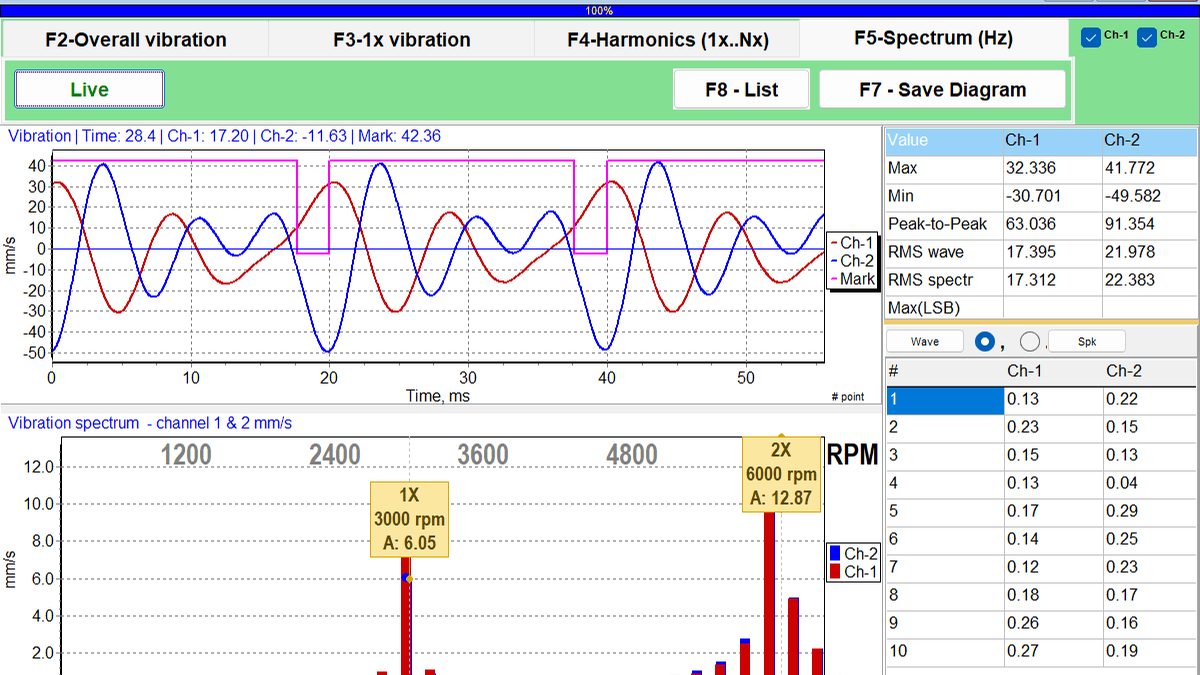
Dönen bir makine arızalanmadan önce haber verir. Bu haber çoğu zaman titreşimdir ve doğru okunduğunda yalnızca "bir sorun var" demekle kalmaz, sorunun ne olduğunu da söyler. Dengesizlik, kaçıklık, gevşeklik ve rulman hasarı titreşim spektrumunda birbirinden farklı imzalar bırakır. Bu yazıda o imzaları ayırt etmeye bakacağız.
Neyi ölçüyoruz?
Titreşim üç büyüklükle ifade edilir ve hangisini kullandığınız aradığınız arızaya bağlıdır.
| Büyüklük | Birim | Hangi frekansta hassas | Ne için |
|---|---|---|---|
| Yer değiştirme | µm | Düşük (< 10 Hz) | Yavaş makineler, mil salgısı |
| Hız | mm/s | Orta (10–1000 Hz) | Genel amaçlı teşhis |
| İvme | g | Yüksek (> 1000 Hz) | Rulman ve dişli hasarı |
Günlük takip için hız (mm/s RMS) kullanılır; dengesizlik, kaçıklık ve gevşeklik bu bantta görünür. Erken rulman hasarı ise yüksek frekansta ortaya çıktığı için ivme ölçümü gerektirir.
Ölçüm noktaları ve yönleri
Ölçüm, rulmanın yüke en yakın olduğu noktadan alınır — yani yatak gövdesinden, mümkünse doğrudan rulmanın hizasından. Boya üzerinden, saç kapaktan veya muhafazadan alınan ölçüm yanıltır.
Spektrum: arıza imzaları
Ham titreşim sinyali tek başına pek bir şey söylemez. Onu frekans bileşenlerine ayırdığınızda (FFT) hangi frekansta ne kadar enerji olduğunu görürsünüz. Teşhisin tamamı burada yapılır.
Referans noktası 1× devir frekansıdır: makinenin saniyedeki devir sayısı. 1500 dev/dak dönen bir motor için 1500 ÷ 60 = 25 Hz. Diğer tepeler bunun katları olarak okunur.
Dengesizlik
Spektrumda 1× devir frekansı tek başına baskındır, diğer harmonikler küçüktür. Radyal yön (dikey ve yatay) yüksek, eksenel düşüktür. Dikey ile yatay arasındaki fark büyükse kaide esnekliği de vardır.
Sebebi genellikle kanat üzerinde biriken kir, kopan balans ağırlığı veya aşınmış çarktır. Fanlarda en sık görülen arızadır.
Kaçıklık
2× devir frekansı baskınsa ve özellikle eksenel titreşim radyalin yarısından fazlaysa hiza bozuktur. Bu, hizalama yazısında değindiğimiz imzanın ta kendisidir.
Açısal kaçıklık eksenel değeri belirgin biçimde yükseltir; paralel kaçıklık ise radyal 2× bileşenini öne çıkarır. İkisi birlikteyse her ikisi de görünür.
Mekanik gevşeklik
Spektrumda çok sayıda harmonik sıralanır: 1×, 2×, 3×, 4×, 5× ve devamı. Bazen 0,5× gibi yarım kat bileşenler de çıkar. Bu, bir yerin serbest hareket ettiğini gösterir.
Gevşek temel civatası, çatlak kaide, aşınmış yatak yuvası veya rulmanın yuvasında dönmesi tipik sebeplerdir. Hizalama yazısındaki yumuşak ayak da bu gruba girer.
Rulman hasarı
Rulman arızası devirle orantılı olmayan, yüksek frekanslı bir bölgede ortaya çıkar. Hasarlı eleman her tur belirli sayıda temas eder ve bu temas sayısı rulmanın geometrisine bağlıdır — tam sayı değildir, bu yüzden 1×'in katı olarak görünmez.
Dört karakteristik frekans vardır: dış bilezik hasarı (BPFO), iç bilezik hasarı (BPFI), yuvarlanma elemanı hasarı (BSF) ve kafes hasarı (FTF). Hangi frekansın öne çıktığı hasarın nerede olduğunu söyler; katalogdan rulmanın bu değerleri bulunabilir.
Pratikte önemli olan şudur: erken rulman hasarı hız (mm/s) ölçümünde neredeyse hiç görünmez. Yakalamak için ivme (g) ölçümü veya zarf (envelope) analizi gerekir. Sadece mm/s takip ediyorsanız rulman arızasını ancak çok geç fark edersiniz.
Ne zaman müdahale etmeli?
Ölçtüğünüz değerin yüksek olup olmadığını anlamak için bir ölçek gerekir. ISO 10816 makineleri boyutuna ve montaj şekline göre sınıflandırır ve dört bölge tanımlar.
| Bölge | Küçük makine (15–75 kW) | Orta/büyük, rijit kaide | Anlamı |
|---|---|---|---|
| A | ≤ 1,4 mm/s | ≤ 2,3 mm/s | Yeni makine seviyesi |
| B | 1,4 – 2,8 | 2,3 – 4,5 | Sınırsız çalışmaya uygun |
| C | 2,8 – 4,5 | 4,5 – 7,1 | Kısa süre kabul edilebilir, planlayın |
| D | > 4,5 | > 7,1 | Hasar veriyor, durdurun |
Bu değerler hız RMS cinsindendir ve yalnızca kaba bir çerçevedir; makinenizin gerçek sınıfı için standardın tablosuna bakın.
Mutlak değerden daha önemlisi eğilimdir. 3,0 mm/s'de sabit duran bir makine, bir ayda 1,2'den 2,4'e çıkan makineden daha az endişe vericidir. Bu yüzden tek seferlik ölçüm değil, düzenli kayıt tutun.
Ölçümü güvenilir yapmak
- Her ölçümü aynı noktadan alın. Noktaları kalıcı olarak işaretleyin, hatta ölçüm pimi yapıştırın.
- Prob yönü yüzeye dik olmalı; eğik tutulan prob düşük okur.
- Boya, pas veya kir üzerinden ölçmeyin; yüksek frekans bileşenleri sönümlenir.
- Makine normal çalışma koşulunda olsun — aynı yük, aynı devir, ısınmış hâlde.
- Mıknatıslı prob yüksek frekansta zayıflar; rulman takibinde temas probu veya kalıcı sensör tercih edin.
- Ölçümü kaydedin. Tarih, yük ve sıcaklıkla birlikte tutulan kayıt, eğilim analizi için tek kaynağınızdır.
Teşhis akışı
- Dört noktadan üç yönde ölçün, değerleri kaydedin.
- En yüksek değerin hangi noktada ve hangi yönde olduğunu belirleyin.
- Eksenel değer radyalin yarısından büyükse kaçıklık aramaya başlayın.
- Spektruma bakın: 1× mi, 2× mi, çok harmonik mi, yüksek frekans kümesi mi?
- Tabloyla eşleştirip olası sebebi daraltın.
- Müdahaleden sonra tekrar ölçün; düşmediyse teşhis yanlıştır.
Hızlı kontrol listesi
- Günlük takip için mm/s, rulman için ivme veya zarf analizi kullanın.
- Noktaları işaretleyin, her zaman aynı yerden ölçün.
- 1× baskın → dengesizlik; balans alın.
- 2× baskın + eksenel yüksek → kaçıklık; hizalamayı tekrarlayın.
- Çok harmonik → gevşeklik; civata ve yuva kontrolü.
- Devirle orantısız yüksek frekans → rulman; planlı değişim.
- Mutlak değere değil, eğilime bakın.
- Her müdahaleden sonra ölçümü tekrarlayıp doğrulayın.
Titreşim takibi pahalı cihaz gerektirmez; basit bir el tipi ölçer ve düzenli tutulan bir kayıt defteri bile arızaların önemli kısmını önceden yakalar. Asıl değer cihazda değil, ölçümü aynı şartlarda tekrarlamakta ve eğilimi izlemekte. Makine size haber veriyor; mesele onu dinleyecek düzeni kurmak.
Sık sorulan sorular
Titreşim hangi birimle ölçülür?
Genel makine durumu için hız (mm/s RMS) kullanılır; ISO sınır değerleri bu birimle verilir. Rulman ve dişli gibi yüksek frekanslı arızalarda ivme (g) ve zarf (envelope) ölçümü daha erken uyarır.
Dengesizlik ile kaçıklık spektrumda nasıl ayrılır?
Dengesizlik çoğunlukla radyal yönde 1× devir frekansında belirgin bir tepe verir. Kaçıklıkta 2× bileşeni ve eksenel titreşim belirginleşir; kaplinin iki yakasında faz farkı da ipucu verir.
Ölçüm ne sıklıkla yapılmalı?
Kritik makinelerde genellikle ayda bir, diğerlerinde üç ayda bir yeterlidir. Asıl değer tek ölçümde değil, aynı noktadan aynı koşulda alınan ölçümlerin eğilimindedir.
Kaynaklar
Bu yazı aşağıdaki kaynaklara ve kişisel deneyime dayanan bir derlemedir; değerlendirmeler görüş niteliğindedir. Uygulamada üreticinin resmî belgeleri ve yürürlükteki mevzuat esastır.
- ISO 20816-1 — Mechanical vibration: Measurement and evaluation of machine vibration
- ISO 10816-3 — Industrial machines with nominal power above 15 kW
- ISO 13373-1 — Condition monitoring and diagnostics of machines: Vibration condition monitoring
Yorum
Henüz yorum yok. İlk yorumu sen yap!
Yorum Yaz