
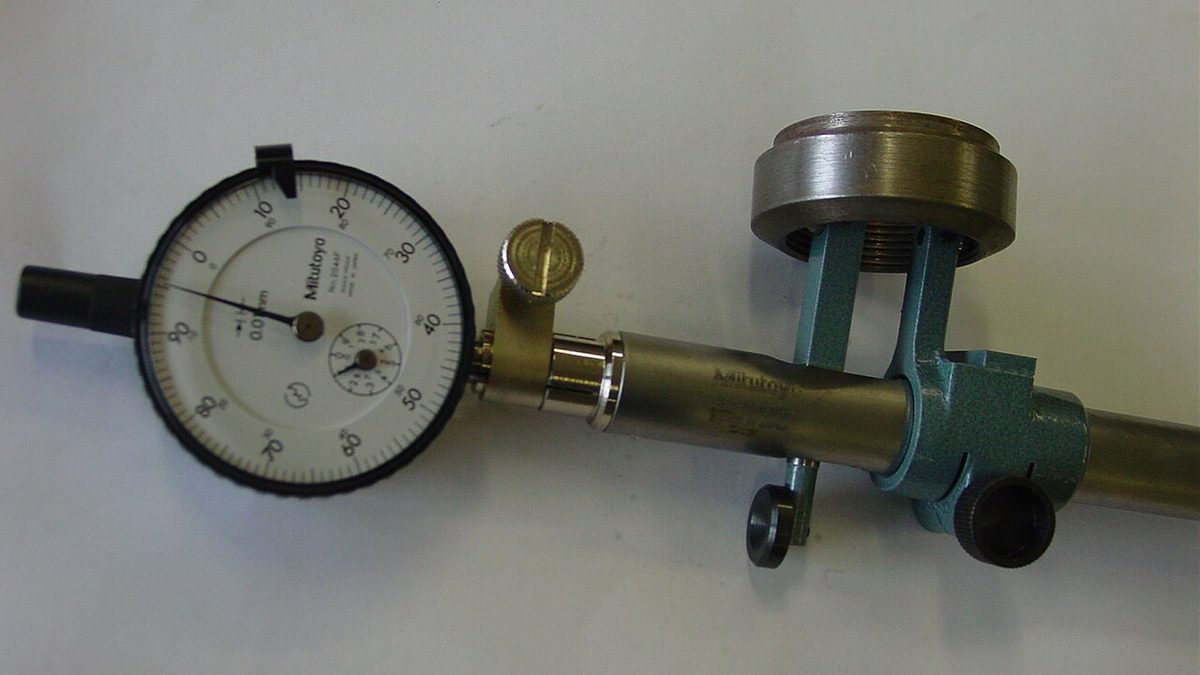
Bir rulman katalog ömrünün çok altında arızalanıyorsa, rulmanı suçlamadan önce mille kaplin arasındaki hizaya bakın. Kaçıklık, dönen her turda rulmana ve keçeye fazladan yük bindirir; bu yük hiç durmaz, makine çalıştığı sürece devam eder. Sahada "sürekli rulman yiyoruz" denen yerlerin büyük kısmında sorun rulmanda değil, hizadadır.
Kaçıklık nedir, kaç çeşidi var?
Kaçıklık, sürücü (motor) mili ile sürülen (pompa, redüktör) milin dönme eksenlerinin üst üste çakışmamasıdır. İki temel biçimi vardır ve sahada çoğu zaman ikisi birden bulunur.
Bir üçüncü durum daha vardır ve gözden kaçar: eksenel kaçıklık, yani kaplin yarımları arasındaki boşluğun üretici toleransının dışında olması. Çok dar bırakılırsa termal genleşmeyle mil itilir ve rulman eksenel yük altında kalır; çok geniş bırakılırsa esnek eleman sürekli çekilir.
Kaçıklık neye mal olur?
Kaçıklığın bedeli sadece rulman değildir. Zincirleme etkisi şöyledir:
- Rulman ömrü kısalır. Rulman yazısındaki L10 formülünde üs 3'tü; kaçıklık yükü artırdığı için ömür hızla düşer.
- Keçeler erken sızdırır. Mil her turda yalpaladığı için keçe dudağı eşit aşınmaz.
- Enerji tüketimi artar. Kaçık bir kaplin dönerken sürekli şekil değiştirir, bu iş ısıya dönüşür.
- Kaplin elemanı (lastik, yıldız, bilezik) normalden çok daha erken yırtılır.
- Titreşim artar ve çevredeki civata bağlantılarını gevşetir.
Esnek kaplin kullanmak kaçıklığı mazur göstermez. Esnek kaplin, montaj sonrası kalan küçük hataları ve termal hareketi tolere etmek içindir; hatayı yok saymak için değil. Kaçık bir sistemde esnek kaplin yalnızca arızanın yerini değiştirir, rulman yerine kaplin elemanı ölür.
Hizalamadan önce: ön kontroller
Komparatör veya lazer cihazını kurmadan önce şu adımları atlamak, saatlerce boşa uğraşmaya yol açar.
Yumuşak ayak (soft foot)
Motorun dört ayağından biri zemine tam oturmuyorsa, civatayı sıktığınızda gövde burulur ve hizanız bozulur. Bu duruma yumuşak ayak denir ve hizalamaya başlamadan önce mutlaka giderilmelidir.
Tespiti basittir: komparatörü ayağın üzerine koyun, o ayağın civatasını gevşetin ve hareketi okuyun. 0,05 mm'den fazla kalkma varsa yumuşak ayak vardır; uygun kalınlıkta şim ile doldurun.
Diğer kontroller
- Zemin ve kızak yüzeylerini temizleyin; tek bir kir tanesi 0,1 mm hata demektir.
- Paslı veya ezik şimleri atın. Şim sayısını dörtten fazla üst üste koymayın, yaylanma yapar.
- Kaplin civatalarını sökün ki iki mil birbirinden bağımsız dönebilsin.
- Mil uçlarında eksenel boşluk (float) varsa, ölçüm boyunca mili hep aynı yöne dayayın.
- Borulardan gelen gerilimi kontrol edin: pompa flanşı civatalarını gevşetince pompa yerinden oynuyorsa boru hattı pompayı çekiyor demektir. Bu, hizayı çalışma sırasında bozar.
Komparatörle hizalama
Lazer cihazı yoksa iki komparatörle güvenilir sonuç alınabilir. En yaygın yöntem ters komparatör (rim–face) yöntemidir.
Okuma nasıl doğrulanır?
Ölçümün geçerli olup olmadığını anlamanın pratik bir yolu var: karşılıklı okumaların toplamı birbirine eşit olmalıdır. Yani 3 ile 9 konumundaki okumaların toplamı, 12 ile 6 konumundakilerin toplamına eşit çıkmalı. 12'de sıfırladığınız için bu, basitçe şuna indirgenir:
okuma(3) + okuma(9) = okuma(6)Tutmuyorsa ölçüm güvenilir değildir. Sebebi genellikle şunlardan biridir: köprü esniyor, komparatör ucu kayıyor, mil eksenel oynuyor veya kaplin civataları tam sökülmemiş.
Düzeltme yönü
Okumaları yorumlarken şu kuralı hatırlayın: komparatör ucu bir yüzeyi okuyorsa, okunan değerin yarısı gerçek kaçıklıktır. Çünkü mil döndükçe hata hem artı hem eksi yönde görünür; toplam salgı gerçek sapmanın iki katıdır.
Dikey düzeltme şimle, yatay düzeltme motoru yana kaydırarak yapılır. Önce açısal, sonra paralel kaçıklığı giderin; ters sırada çalışırsanız her düzeltme diğerini bozar ve döngüye girersiniz.
Tolerans: ne kadar hassas yeterli?
Hiçbir hizalama mükemmel olmaz, hedef kabul edilebilir aralığa girmektir. Tolerans devir sayısına bağlıdır: makine ne kadar hızlı dönerse, aynı kaçıklık o kadar çok zarar verir.
| Devir (dev/dak) | Paralel kaçıklık | Açısal kaçıklık (100 mm'de) |
|---|---|---|
| 600–900 | 0,09 mm | 0,09 mm |
| 900–1200 | 0,06 mm | 0,07 mm |
| 1200–1800 | 0,05 mm | 0,05 mm |
| 1800–3600 | 0,03 mm | 0,03 mm |
| 3600–7200 | 0,02 mm | 0,02 mm |
Bu değerler genel kabul gören "mükemmel" aralığıdır; üretici kataloğu daha gevşek sınır veriyorsa onu kullanabilirsiniz. Tablodaki rakamların küçüklüğüne dikkat edin: 1500 dev/dak dönen bir pompada 0,05 mm, yani bir saç telinin yarısı kadar sapma sınırdadır. Gözle veya cetvelle hizalama bu yüzden yeterli değildir.
Termal büyüme: soğukken hizala, sıcakken çalışsın
Makineyi soğukken hizalarsınız ama çalışırken ısınır ve büyür. Bir elektrik motoru çalışma sıcaklığında ayak yüksekliğince genleşir; bu birkaç yüzde birlik milimetre gibi görünse de yukarıdaki tolerans tablosuna göre ciddi bir değerdir.
Sıcak çalışan makinelerde (buhar pompaları, fırın fanları, kompresörler) hizalama soğukken kasıtlı olarak hedef değerin biraz dışında bırakılır; makine ısındığında genleşerek doğru konuma gelir. Bu değer üretici dokümanında verilir, tahminle uygulanmaz.
Pratik doğrulama yöntemi: makineyi hizalayın, çalışma sıcaklığına gelene kadar çalıştırın, hemen durdurup tekrar ölçün. Aradaki fark termal büyümenizdir; bir sonraki hizalamada bunu hesaba katarsınız.
Hizanın bozulduğunu nasıl anlarsınız?
Hizalamayı her ay sökmek gerekmez; makine size haber verir.
- Titreşim spektrumunda 2× devir frekansı baskınsa klasik kaçıklık işaretidir. 1× baskınsa dengesizlik aramak gerekir.
- Eksenel titreşim radyal titreşimin yarısından fazlaysa açısal kaçıklık kuvvetle muhtemeldir.
- Kaplin bölgesinin ısınması, esnek elemanın sürekli şekil değiştirdiğini gösterir.
- Kaplin elemanında lastik tozu veya yırtık görürseniz kaçıklık o elemanı yiyor demektir.
- Aynı yataktan tekrar tekrar rulman arızası geliyorsa, rulman markasını değiştirmeden önce hizayı ölçün.
Hızlı kontrol listesi
- Yumuşak ayağı giderin — hizalamadan önce, sonra değil.
- Zemini, şimleri ve ayak yüzeylerini temizleyin; dört şimden fazlasını üst üste koymayın.
- Kaplin civatalarını sökün, borulardan gelen gerilimi kontrol edin.
- Komparatörü 12'de sıfırlayın; 3, 6 ve 9'da okuyun.
3 + 9 = 6tutmuyorsa ölçümü tekrarlayın. - Önce açısal, sonra paralel kaçıklığı düzeltin.
- Toleransı devre göre seçin; 1500 dev/dak üstü için 0,05 mm'yi aşmayın.
- Sıcak çalışan makinede termal büyümeyi hesaba katın.
- Bittiğinde civataları tork değerinde sıkın ve son ölçümü sıkma sonrası alın; sıkma hizayı bozabilir.
Hizalama, bakımda yapılan işler arasında en yüksek geri dönüşü olanlardan biridir. Bir saatlik düzgün hizalama, aylarca sürecek tekrarlayan rulman ve keçe arızalarını baştan keser. Üstelik hiçbir yedek parça maliyeti yoktur; sadece sabır ve doğru sıralama ister.
Sık sorulan sorular
Esnek kaplin kaçıklığı tolere ediyorsa neden hizalama yapılır?
Esnek kaplin kaçıklığı kendi ömründen yer pahasına taşır; oluşan ek kuvvetler rulmanlara ve keçelere biner. Kaplinin izin verdiği değer, makinenin uzun ömürlü çalışacağı değer değildir.
Lazer hizalama mı komparatör mü?
İkisi de doğru yöntemle yapılırsa yeterli sonuç verir. Lazer daha hızlıdır ve uzun açıklıklarda sarkma hatası yoktur; komparatör ucuzdur ama bağlantı aparatının sarkması ölçülüp hesaba katılmalıdır.
Hizalama ne sıklıkla kontrol edilmeli?
Montajdan sonra ve ilk birkaç haftalık çalışmadan sonra, ardından titreşim artışı, kaplin aşınması veya rulman sıcaklığı gibi belirtilerde. Kritik makinelerde yıllık kontrol yaygındır.
Kaynaklar
Bu yazı aşağıdaki kaynaklara ve kişisel deneyime dayanan bir derlemedir; değerlendirmeler görüş niteliğindedir. Uygulamada üreticinin resmî belgeleri ve yürürlükteki mevzuat esastır.
- ANSI/ASA S2.75 Part 1 — Shaft Alignment Methodology
- Piotrowski, J. — Shaft Alignment Handbook, CRC Press
Yorum
Henüz yorum yok. İlk yorumu sen yap!
Yorum Yaz