
Drehende Maschinen geben vor dem Ausfall ein Signal. Dieses Signal ist meist Vibration und sagt nicht nur „es gibt ein Problem“, sondern auch, was das Problem ist, wenn es richtig gelesen wird. Ungleichgewicht, Schrägheit, Spiel und Rollenlager (Rollenlager) hinterlassen im Vibrationenspektrum unterschiedliche Signaturen. In diesem Beitrag werden wir versuchen, diese Signaturen zu unterscheiden.
Was messen wir?
Vibration wird mit drei Größen ausgedrückt und welche Sie verwenden, hängt von dem gesuchten Defekt ab.
| Größe | Einheit | Bei welcher Frequenz empfindlich | Für was |
|---|---|---|---|
| Verzerrung | µm | niedrig (< 10 Hz) | Langsame Maschinen, Wellenabfall |
| Geschwindigkeit | mm/s | mittel (10–1000 Hz) | Allgemeine Diagnose |
| Beschleunigung | g | hoch (> 1000 Hz) | Rollenlager- und Zahnradschäden |
Für die tägliche Überwachung wird Geschwindigkeit (mm/s RMS) verwendet; Ungleichgewicht, Schrägheit und Spiel sind in diesem Band sichtbar. Frühe Schäden an Rollenlagern treten jedoch bei hoher Frequenz auf, weshalb ein Beschleunigungs-Messung erforderlich ist.
Messpunkte und Richtungen
Die Messung erfolgt am Punkt, der dem Belastungspunkt des Rollenlagers am nächsten ist – also vom Lagerkörper, wenn möglich direkt entlang der Lagerachse. Messungen über die Farbe, über die Schaumstoffabdeckung oder über die Hülle sind irreführend.
Spektrum: Fehlersignaturen
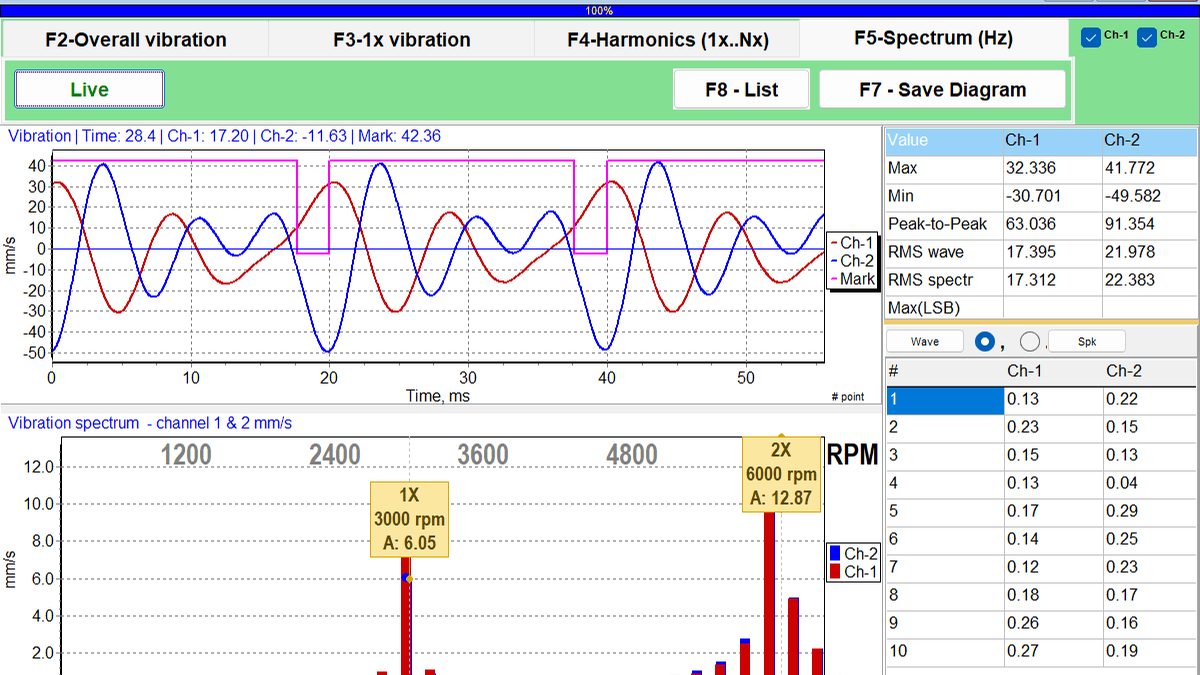
Das rohe Vibrationssignal sagt allein nicht viel. Wenn Sie es in Frequenzkomponenten zerlegen (FFT), sehen Sie, welche Energie bei welcher Frequenz vorhanden ist. Die gesamte Diagnose wird hier durchgeführt.
Der Referenzpunkt ist die 1× Drehzahlfrequenz: die Drehzahl der Maschine pro Sekunde. Für einen Motor, der 1500 U/min dreht, 1500 ÷ 60 = 25 Hz. Andere Peaks werden als Vielfache davon gelesen.
Ungleichgewicht
Im Spektrum dominiert die 1× Drehfrequenz allein, andere Harmonische sind kleiner. Die radialen Richtungen (vertikal und horizontal) sind hoch, axial niedrig. Wenn der Unterschied zwischen vertikal und horizontal groß ist, gibt es auch eine Schwingung der Schwingungskörper.
Der Grund ist in der Regel Schmutz, der sich auf dem Flügel ansammelt, ein abgebrochener Balancierungsgewicht oder ein abgenutztes Rad. Bei Ventilatoren ist dies die häufigste Fehlfunktion.
Abschrägung
Wenn die 2× Drehfrequenz dominiert und insbesondere die axiale Vibration mehr als die Hälfte der radialen Vibration beträgt, ist die Ausrichtung fehlerhaft. Dies ist die gleiche Signatur, die wir im Artikel Ausrichtung erwähnt haben.
Die Winkelabschrägung erhöht den axialen Wert deutlich; die parallele Abschrägung hebt die radiale 2× Komponente hervor. Sind beide vorhanden, sind beide sichtbar.
Mechanische Spiel
Im Spektrum werden zahlreiche Harmonische aufgeführt: 1×, 2×, 3×, 4×, 5× und weiter. Manchmal erscheinen auch halbe Anteile wie 0,5×. Das zeigt, dass ein Teil frei bewegt wird.
Spiel in der Grundschraube, Riss im Schwingungskörper, abgenutzte Lagerfeste oder das Drehen im Lagerfeste sind typische Ursachen. Der weiche Fuß im Ausrichtungsartikel gehört ebenfalls zu dieser Gruppe.
Lagerbeschädigung
Eine Lagerfehler tritt in einem hochfrequenten Bereich auf, der nicht proportional zur Drehzahl ist. Das beschädigte Element trifft bei jeder Umdrehung eine bestimmte Anzahl von Kontaktpunkten, und diese Kontaktanzahl hängt von der Geometrie des Lagers ab – sie ist keine ganze Zahl, daher erscheint sie nicht als Vielfaches von 1×.
Es gibt vier charakteristische Frequenzen: äußere Biegeschäden (BPFO), innere Biegeschäden (BPFI), Rollkörperschäden (BSF) und Gitterschäden (FTF). Welche Frequenz hervortritt, sagt, wo der Schaden liegt; die Werte für das Lager finden Sie im Katalog.
In der Praxis ist Folgendes wichtig: Frühe Lagerbeschädigung ist bei der Messung der Geschwindigkeit (mm/s) nahezu unsichtbar. Um sie zu erfassen, ist eine Beschleunigungs- (g) Messung oder eine Envelope-Analyse erforderlich. Wenn Sie nur mm/s verfolgen, bemerken Sie den Lagerfehler erst sehr spät.
Wann sollte man eingreifen?
Um zu verstehen, ob der gemessene Wert hoch ist, braucht man eine Skala. ISO 10816 klassifiziert Maschinen nach Größe und Montageart und definiert vier Bereiche.
| Bereich | Kleine Maschine (15–75 kW) | Mittlere/große, steife Schwingungskörper | Bedeutung |
|---|---|---|---|
| A | ≤ 1,4 mm/s | ≤ 2,3 mm/s | Neuklasseniveau |
| B | 1,4 – 2,8 | 2,3 – 4,5 | Geeignet für ununterbrochenen Betrieb |
| C | 2,8 – 4,5 | 4,5 – 7,1 | Kurze Zeit akzeptabel, planen Sie |
| D | > 4,5 | > 7,1 | Schädigt, stoppen Sie |
Diese Werte sind in Geschwindigkeit RMS angegeben und stellen nur einen groben Rahmen dar; schauen Sie im Tabellenblatt der Norm für die tatsächliche Klasse Ihrer Maschine nach.
Wichtiger als der absolute Wert ist die Tendenz. Eine Maschine, die bei 3,0 mm/s konstant bleibt, ist weniger besorgniserregend als eine Maschine, die in einem Monat von 1,2 auf 2,4 steigt. Daher ist es nicht nur eine einmalige Messung, sondern regelmäßige Aufzeichnungen.
Messung zuverlässig machen
- Jede Messung vom selben Punkt durchführen. Markieren Sie die Punkte dauerhaft, sogar mit einem Messspitze-Aufkleber.
- Der Messstab muss senkrecht zur Oberfläche stehen; ein schräg gehaltenes Messgerät liefert niedrige Werte.
- Messung nicht über Farbe, Rost oder Schmutz durchführen; hochfrequente Komponenten werden gedämpft.
- Die Maschine sollte unter normalen Betriebsbedingungen laufen – gleiche Last, gleiche Drehzahl, im aufgeheizten Zustand.
- Magnetische Messstäbe schwächen bei hohen Frequenzen; bei der Rülmertreue verwenden Sie einen Kontaktmessstab oder einen permanenten Sensor.
- Dokumentieren Sie die Messung. Ein Protokoll mit Datum, Last und Temperatur ist Ihre einzige Quelle für Trendanalysen.
Diagnosefluss
- Von vier Punkten in drei Richtungen messen, Werte aufzeichnen.
- Bestimmen Sie, an welchem Punkt und in welcher Richtung der höchste Wert liegt.
- Wenn der axiale Wert größer als die Hälfte des radialen Werts ist, beginnen Sie mit der Suche nach Fehljustierung.
- Schauen Sie sich das Spektrum an: 1×, 2×, viele Harmonische, hochfrequentes Bündel?
- Vergleichen Sie mit der Tabelle und reduzieren Sie die mögliche Ursache.
- Nach einer Intervention messen Sie erneut; wenn sich nichts ändert, ist die Diagnose falsch.
Schnelle Checkliste
- Für die tägliche Nachverfolgung mm/s, für Rülmertreue Beschleunigung oder Hüllkurve verwenden.
- Markieren Sie die Punkte, messen Sie immer vom selben Ort.
- 1× dominant → Ungleichgewicht; balancieren Sie.
- 2× dominant + axial hoch → Fehljustierung; wiederholen Sie die Ausrichtung.
- Viele Harmonische → Spiel; Schraube und Sitz prüfen.
- Mit Drehzahl unproportional hohe Frequenzen → Rülmertreue; geplante Änderung.
- Schauen Sie nicht auf den absoluten Wert, sondern auf die Neigung.
- Nach jeder Intervention messen und verifizieren.
Die Vibrationsüberwachung erfordert keine teure Ausrüstung; ein einfacher Handmessgerät und ein regelmäßig geführtes Protokoll erfassen bereits einen großen Teil der Fehler frühzeitig. Der eigentliche Wert liegt nicht im Gerät, sondern darin, die Messung unter denselben Bedingungen zu wiederholen und die Neigung zu verfolgen. Die Maschine warnt Sie; das Problem besteht darin, ein System zu etablieren, das auf diese Warnungen hört.
Häufig gestellte Fragen
Mit welcher Einheit wird Vibration gemessen?
Für den allgemeinen Maschinenzustand wird die Geschwindigkeit (mm/s RMS) verwendet; ISO-Grenzwerte werden in dieser Einheit angegeben. Bei hochfrequenten Fehlern wie Rülmertreue und Getriebe werden Beschleunigung (g) und Hüllkurve (Envelope) früher gewarnt.
Wie unterscheidet man Ungleichgewicht von Fehljustierung im Spektrum?
Ungleichgewicht zeigt meist einen markanten Peak in radialer Richtung bei 1× Umdrehungsfrequenz. Bei Fehljustierung treten ein 2×-Komponente und axiale Vibrationen auf; ein Phasenunterschied an beiden Seiten des Kuppels ist ebenfalls ein Hinweis.
Wie häufig sollte gemessen werden?
Bei kritischen Maschinen ist in der Regel ein Mal pro Monat ausreichend, bei anderen drei Mal pro Quartal genügt. Der eigentliche Wert liegt nicht in einer einzigen Messung, sondern im Trend der Messungen vom selben Punkt unter denselben Bedingungen.
Quellen
Dieser Beitrag ist eine Zusammenstellung, die auf den unten aufgeführten Quellen und persönlicher Erfahrung basiert; die Bewertungen sind subjektiv. In der Praxis sind die offiziellen Dokumente des Herstellers und die geltenden Vorschriften (Verordnung (EU) 2019/1020) entscheidend.
- ISO 20816-1 — Mechanical vibration: Measurement and evaluation of machine vibration
- ISO 10816-3 — Industrial machines with nominal power above 15 kW
- ISO 13373-1 — Condition monitoring and diagnostics of machines: Vibration condition monitoring
Kommentar
Noch keine Kommentare. Seien Sie der Erste!
Kommentar hinterlassen