
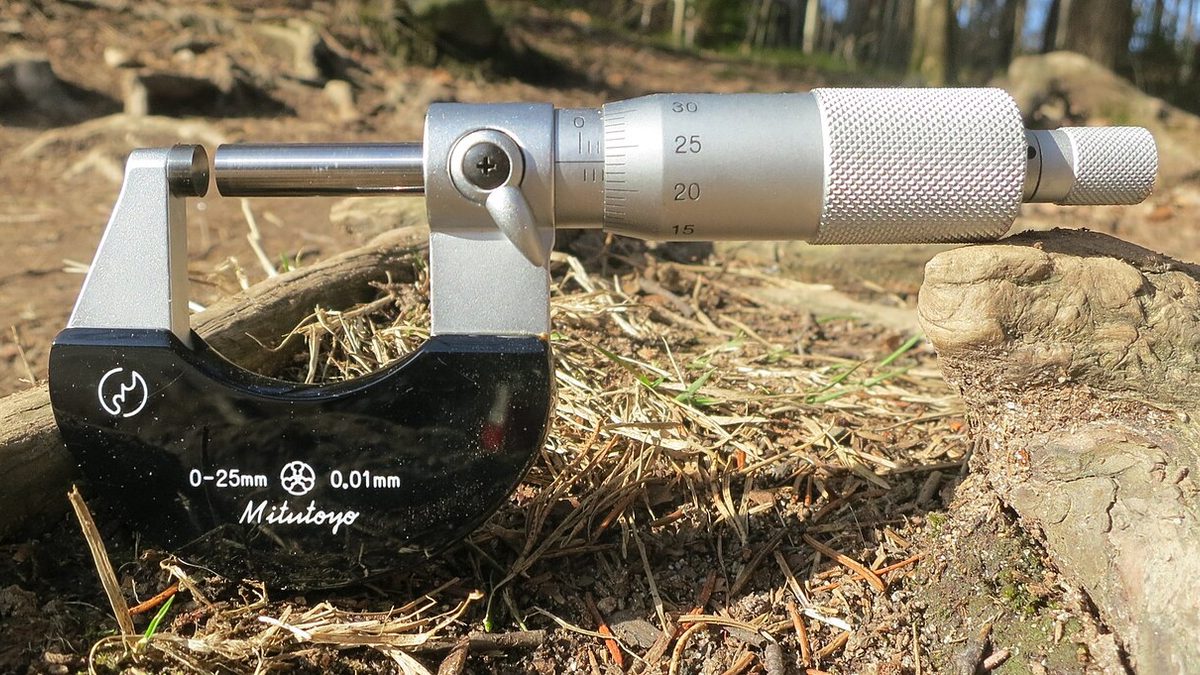
В машиностроении, обработке и инженерии необходимо измерять с точностью в одну десятию миллиметра — даже в одну тысячную —. Микрометр — это точный измерительный прибор, специально разработанный для этой задачи. Дизайн, связывающий вращательное движение винта с линейным перемещением, используется в аналоговых версиях с точностью 0,01 мм и в верниловых или цифровых версиях с точностью 0,001 мм.
Что такое микрометр?
Микрометр работает, преобразуя вращение точного винта на измерительном штанге в линейное движение. Шаг винта составляет ровно 0,5 мм; то есть при полном обороте рукоятки штанга продвигается на 0,5 мм. Пятьдесят делений на рукоятке делят эти 0,5 мм на равные части: каждое деление означает 0,01 мм.
| Модель | Точность | Область применения |
|---|---|---|
| Стандартный аналог | 0,01 мм | Общее измерение в мастерской |
| Верниловый аналог | 0,001 мм | Точное измерение форм и инструментов |
| Цифровой | 0,001 мм | Сбор данных SPC, быстрый счёт |
Каждый микрометр измеряет только диапазон в 25 мм: 0–25 мм, 25–50 мм, 50–75 мм и т.д. Эти наборы продаются отдельно. Это ограничение предотвращает накопление ошибок, возникающих при растяжении винта.
Краткая история
Первые устройства, использующие принцип винта для точных измерений, появились в XVII веке среди астрономов; Уильям Гаскоин и Адриен Аузо разрабатывали винтовые микрометры для измерения угловых разрывов звёзд в телескопах. Основа современного ручного микрометра была заложена Жан-Луи Палмером в 1848 году, когда он получил французскую патент: в этой конструкции впервые объединились C‑рамка и вращающаяся рукоятка. В 1867 году Brown & Sharpe перенесли производство в промышленный масштаб; производители, такие как Mitutoyo, Starrett и Mahr, в течение XX века повышали точность. В настоящее время цифровые модели, способные передавать данные в программное обеспечение SPC по Bluetooth, являются стандартом.
Части и их функции
- Корпус (Frame): Основной каркас в форме C; изготовлен из литья или штамповки стали. Внутренний пластиковый или эпоксидный изолятор уменьшает тепловое расширение при ручном удержании.
- Плита (Anvil): Фиксированная поверхность измерения. Покрыта твердотельным карбидом; шероховатость поверхности Ra ниже 0,05 µm.
- Штанга/Измерительный штанг (Spindle): Движущаяся поверхность измерения. Перемещается по точному винту с шагом 0,5 мм.
- Рукоятка (Sleeve / Barrel): Здесь находится линия‑ссылка, поддерживающая миллиметровые и 0,5‑ммовые деления.
- Рукоятка (Thimble): С 50‑долевой шкалой; вращается вместе со штангой. Каждое деление = 0,01 мм.
- Болт‑замок (Lock Nut): Фиксирует штангу; предотвращает смещение измерения при захвате детали.
- Ратchet Stop (Крепление с рычагом): Применяет фиксированную и повторяемую силу захвата (≈7 N). Это критически важный элемент, предотвращающий чрезмерное затягивание.
- Верниловая шкала: Наличие только в некоторых моделях; на рукоятке добавлены 5 дополнительных делений, позволяющих считывать 0,001 мм.
Хотя изоляция в центре корпуса выглядит маленькой, она критична: если микрометр удерживать в течение длительного времени, металл расширяется и измерение может оказаться неверным. При длительных измерениях используйте термостойкие перчатки.
Виды микрометров
| Тип | Английское название | Назначение | Типичный диапазон |
|---|---|---|---|
| Микрометр наружного диаметра | Outside Micrometer | Наружный диаметр, ширина и толщина штыря, пластины | 0–25 мм, 25–50 мм… |
| Микрометр внутреннего диаметра | Inside Micrometer | Внутренний диаметр отверстия; расширяется при использовании расширительных частей | 5–30 мм + |
| Микрометр глубины | Depth Micrometer | Глубина зашитого отверстия, канала и ступени | 0–25, 0–50 мм |
| Микрометр резьбы винта | Screw Thread Micrometer | Средний диаметр винта (pitch diameter) | 0–25 мм |
| Микрометр стенки трубы | Tube Micrometer | Толщина стенки трубы и цилиндра | 0–25 мм |
| Цифровой микрометр | Digital Micrometer | Быстрый счёт, запись данных, преобразование мм/дюйма | 0.001 мм точность |
| Микрометр V-ковш | V-Anvil Micrometer | Диаметр фрезерного комплекта с 3 и 5 сторонами | 0–25 мм |
| Микрометр точки | Point Micrometer | Глубокий канал, измерение узкого зазора | 0–25 мм |
Как читать шкалу?
Чтение аналогового микрометра выполняется в три этапа, а результаты суммируются.
Шаг 1 — Шкала столба
Каждый делитель сверху столба соответствует 1 мм, каждый делитель снизу столба — 0,5 мм. Прочитайте ближайший видимый крайний делитель к левому краю барабана.
Шаг 2 — Шкала барабана
На барабане, помеченном от 0 до 50, прочитайте делитель, выровненный с линией‑ссылкой. Каждый делитель = 0,01 мм.
Шаг 3 — Верниер (для 0,001 мм)
Только у моделей с верниером: найдите, какой из 5 дополнительных делителей столба совпадает с делителем барабана; умножьте это значение на 0,001 мм и добавьте к сумме.
Пример счёта — 7,23 мм:
Столб полностью в мм: 7,00
Делитель 0,5 мм не виден: 0,00
Барабан 23‑й делитель: 0,23
Итого: 7,00 + 0,00 + 0,23 = 7,23 мм
Шкалу всегда считывайте прямо с противоположной стороны, на уровне глаз. При боковом обзоре возникает параллакс, и может показаться, что делитель выровнен неверно.
Пошаговое использование
- Очистка: Протрите поверхности губки и винта чистой тканью или оптической салфеткой. Также очистите измерительную поверхность детали; одна стружка может вызвать ошибку в десятки микрон.
- Проверка нуля: Подведите винт к губке, затяните трещотку. Линия «0» на барабане должна быть точно выровнена. Если это не так, выполните настройку нуля.
- Открытие винта: Открутите барабан, оставив зазор, превышающий размер детали.
- Позиционирование: Разместите деталь по центру между губкой и винтом. Косой контакт приведет к завышенному показанию.
- Затяжка трещоткой: Затягивайте винт только трещоткой. Остановитесь, когда услышите щелчки — это признак правильного усилия. Затяжка барабаном повредит деталь и приведет к ошибочному измерению.
- Блокировка: Закрепите винт, повернув блокировочный винт; инструмент не будет смещаться при снятии.
- Снятие показаний: Считайте значения последовательно: барабан → (если есть) нониус, затем сложите их.
- Запись: Запишите значение, разблокируйте и отведите винт назад.
Измерение одной и той же точки 3 раза и вычисление среднего значения подтверждают как точность позиционирования, так и согласованность работы трещотки.
Калибровка и обслуживание
Ежедневная проверка нуля
Выполняйте проверку нуля перед каждым использованием. Для микрометров 25 мм и выше используется эталонный размер (setting standard) соответствующей длины. Если ошибка нуля превышает ±4 деления, отправьте инструмент в сервисный центр.
Периодическая проверка
Раз в месяц проверяйте весь диапазон с помощью размерных блоков с прослеживаемостью NIST/TÜRKAK (точки 0, 12.5 и 25 мм). Отклонение, превышающее 0.01 мм, требует отправки на калибровку.
Хранение и уход
- После использования протрите все поверхности; нанесите тонкий слой инструментального масла.
- Не храните инструмент с соприкасающимися измерительными поверхностями — оставьте небольшой зазор.
- Храните в защитном футляре в сухом месте, защищенном от вибраций.
- Держите вдали от солнечного света и источников тепла.
- После падения обязательно проведите проверку калибровки.
- При промышленном использовании отправляйте в лабораторию, аккредитованную по ISO 17025, не реже одного раза в год.
Частые ошибки
| Ошибка | Причина и следствие |
|---|---|
| Затяжка барабаном | Использование барабана вместо трещотки приводит к приложению силы в 3–5 раз большей; это повреждает деталь и приводит к заниженному показанию. |
| Загрязненные поверхности | Стружка или пыль увеличивают зазор между губкой и винтом; протирка перед каждым измерением обязательна. |
| Тепловое расширение | Сталь расширяется на 11.7 µm/m·°C; удержание детали 200 мм в руке в течение 5 минут может вызвать ошибку ~12 µm. |
| Косой контакт | Контакт, не перпендикулярный плоскости губки/винта, дает результат, превышающий истинное значение. |
| Пропуск проверки нуля | Температура, влажность и использование приводят к смещению нуля; ежедневная проверка обязательна. |
| Ошибка параллакса | Чтение шкалы под углом создает неверное выравнивание делений; взгляд должен всегда быть перпендикулярен шкале. |
Часто задаваемые вопросы
В чем разница между микрометром и штангенциркулем?
Стандартный цифровой штангенциркуль обеспечивает разрешение 0,01 мм, в то время как микрометр дает 0,01 мм, а модели с нониусом — 0,001 мм. Микрометр более точен, так как работает по принципу винтовой пары и измеряет с постоянным усилием благодаря трещотке, однако его диапазон измерений ограничен (обычно 25 мм).
Зачем в микрометре используется трещотка?
Трещотка обеспечивает одинаковое измерительное усилие при каждом замере. Если затягивать барабан непосредственно рукой, усилие будет меняться от человека к человеку, что приведет к погрешности измерения в несколько микрон.
Как часто нужно проверять установку на ноль?
Проверку на ноль следует выполнять перед каждым использованием на чистых измерительных поверхностях. Для микрометров с диапазоном более 25 мм для этого используются установочные меры.
Источники
Эта статья представляет собой компиляцию, основанную на следующих источниках и личном опыте; оценки носят рекомендательный характер. На практике следует руководствоваться официальной документацией производителя и действующими нормативными актами.
- ISO 3611 — GPS: Dimensional measuring equipment — Micrometers for external measurements
- Mitutoyo — руководства по эксплуатации микрометров
Комментарий
Пока нет комментариев. Будьте первым!
Оставить комментарий