
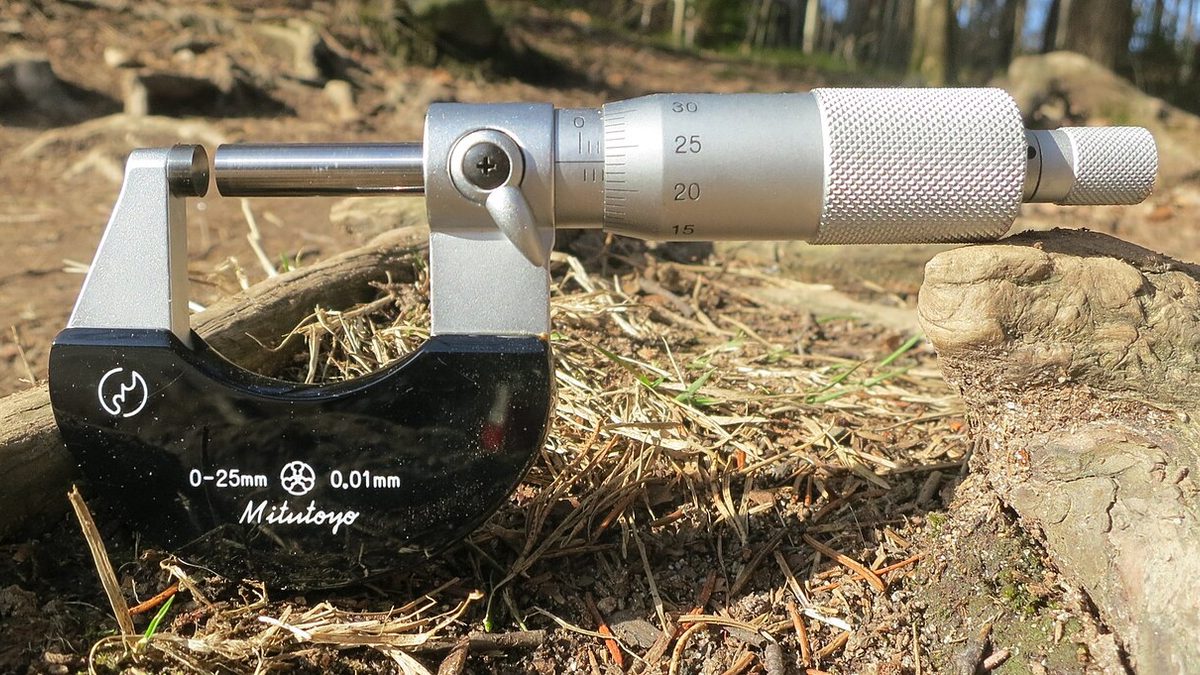
In Maschinenbau, Fertigung und Ingenieurwesen muss man auf einer Ebene von einem Zehntel eines Millimeters – sogar eines Tausendstel – messen. Mikrometer ist ein präzises Messinstrument, das genau für diesen Bedarf entwickelt wurde. Dieses Design verbindet die Drehbewegung einer Schraube mit einer Verschiebung; bei einer Genauigkeit von 0,01 mm analog und bei 0,001 mm mit vernieriertem oder digitalem Modell verwendet.
Was ist ein Mikrometer?
Ein Mikrometer wandelt die Drehung der präzisen Schraube auf dem Messschieber in eine lineare Bewegung um. Der Schraubschritt beträgt exakt 0,5 mm; das bedeutet, wenn der Trommel eine volle Umdrehung macht, bewegt sich die Welle um 0,5 mm nach vorne. Die 50 Markierungen auf der Trommel teilen diese 0,5 mm in gleiche Teile: jede Markierung entspricht 0,01 mm.
| Modell | Genauigkeit | Anwendungsbereich |
|---|---|---|
| Standard Analog | 0,01 mm | Allgemeine Werkstattmessung |
| Vernier Analog | 0,001 mm | Präzise Form- und Werkzeugmessung |
| Digital | 0,001 mm | SPC-Datenerfassung, schnelle Ablesung |
Jedes Mikrometer misst nur einen Bereich von 25 mm: 0–25 mm, 25–50 mm, 50–75 mm usw. in Sets. Diese Begrenzung verhindert die Akkumulation von Fehlern, die durch die Verlängerung der Schraube entstehen würden.
Kurze Geschichte
Die ersten Designs, die das Schraubenprinzip für präzise Messungen nutzten, gehen auf die Astronomen des 17. Jahrhunderts zurück; William Gascoigne und Adrien Auzout entwickelten eine Mikrometer-Schraube, um die Sternöffnung im Teleskop zu messen. Die Grundlage des modernen Handmikrometers wurde mit dem 1848 französischen Patent von Jean-Louis Palmer gelegt: Rahmen in C-Form und drehende Trommel wurden erstmals zusammengeführt. 1867 brachte Brown & Sharpe die industrielle Produktion; Hersteller wie Mitutoyo, Starrett und Mahr verbesserten die Genauigkeit im 20. Jahrhundert. Heutzutage sind digitale Modelle, die Daten per Bluetooth an SPC-Software übertragen können, Standard.
Teile und ihre Funktionen
- Gehäuse (Frame): C-förmiger Hauptrahmen; aus Guss- oder Schmiedeeisen gefertigt. Das mittlere Kunststoff- oder Epoxidisolator reduziert die thermische Ausdehnung beim Halten.
- Örs (Anvil): Fester Messfläche. Beschichtet mit Wolframcarbid; die Oberflächenrauheit liegt unter Ra 0,05 µm.
- Welle/Messschieber (Spindle): Bewegliche Messfläche. Schiebt sich auf einer präzisen Schraube mit einem Schritt von 0,5 mm.
- Schlauch (Sleeve / Barrel): Hier befindet sich die Referenzlinie, die Millimeter- und 0,5‑mm‑Abschnitte trägt.
- Trommel (Thimble): 50‑Markierungs‑Skala; dreht sich mit der Welle. Jede Markierung = 0,01 mm.
- Schlossschraube (Lock Nut): Fixiert die Welle; verhindert Messverschiebung beim Ziehen des Werkstücks.
- Ratschenbremse (Ratchet Stop): Wendet einen festen und wiederholbaren Greifkraft (≈ 7 N) an. Das kritischste Teil, das Überdrehen verhindert.
- Vernier-Skala: Nur bei einigen Modellen; auf dem Schlauch 5 zusätzliche Markierungen, die eine Messung von 0,001 mm ermöglichen.
Der im Körper mittlere Wärmedämmkörper mag klein erscheinen, ist aber entscheidend: Wenn ein Mikrometer über längere Zeit gehalten wird, dehnt sich das Metall aus und die Messung kann fehlerhaft sein. Verwenden Sie bei langen Messreihen hitzebeständige Handschuhe.
Mikrometerarten
| Typ | Englischer Name | Anwendungszweck | Typischer Bereich |
|---|---|---|---|
| Außen-Durchmesser-Mikrometer | Outside Micrometer | Außendurchmesser von Bohrungen, Pins, Platten und Dicke | 0–25 mm, 25–50 mm… |
| Innen-Durchmesser-Mikrometer | Inside Micrometer | Innendurchmesser von Löchern; mit Verlängerungsstücken erweiterbar | 5–30 mm + |
| Tiefen-Mikrometer | Depth Micrometer | Durchmesser von Blindlöchern, Kanälen und Stufen | 0–25, 0–50 mm |
| Schraubgewinde-Mikrometer | Screw Thread Micrometer | Durchmesser des Mittelgewindes (Pitch-Diameter) | 0–25 mm |
| Rohrwanddicke-Mikrometer | Tube Micrometer | Dicke von Rohren und Zylindern | 0–25 mm |
| Digital-Mikrometer | Digital Micrometer | Schnelle Ablesung, Datenspeicherung, Umrechnung mm/inch | 0.001 mm Genauigkeit |
| V-Anvil-Mikrometer | V-Anvil Micrometer | Durchmesser von 3‑ und 5‑seitigen Frässets | 0–25 mm |
| Punkt-Mikrometer | Point Micrometer | Tiefenkanal, schmaler Spaltmessung | 0–25 mm |
Wie liest man die Skala?
Die Ablesung eines analogen Mikrometers erfolgt in drei Schritten und die Ergebnisse werden addiert.
Schritt 1 — Zylinder (Arm) Skala
Jede Markierung auf der oberen Seite des Zylinders entspricht 1 mm, jede Markierung auf der unteren Seite entspricht 0,5 mm. Lesen Sie die letzte sichtbare Markierung am linken Rand des Zylinders.
Schritt 2 — Zylinder‑Skala
Auf dem Zylinder, der von 0 bis 50 beschriftet ist, lesen Sie die Markierung, die mit der Referenzlinie ausgerichtet ist. Jede Markierung = 0,01 mm.
Schritt 3 — Verringert (0,001 mm)
Nur bei vernier‑Modellen: Finden Sie, welche der 5 zusätzlichen Markierungen am Zylinder mit einer Markierung des Zylinders übereinstimmt; multiplizieren Sie diesen Wert mit 0,001 mm und addieren Sie ihn zum Ergebnis.
Beispielablesung — 7,23 mm:
Zylinder‑Ablesung: 7,00
0,5‑mm‑Markierung nicht sichtbar: 0,00
Zylinder‑Markierung 23: 0,23
Summe: 7,00 + 0,00 + 0,23 = 7,23 mm
Lesen Sie die Skala immer direkt von der gegenüberliegenden Seite, auf Augenhöhe. Ein seitlicher Blick erzeugt einen Parallaxenfehler und kann eine falsche Markierung ausrichten.
Schritt‑für‑Schritt‑Anwendung
- Reinigung: Wischen Sie die Spindel- und Wellenflächen mit einem sauberen Tuch oder einem optischen Tuch ab. Reinigen Sie auch die Messfläche des Werkstücks; ein einzelner Späne kann mehrere Mikrometer Fehler verursachen.
- Nullkontrolle: Nähern Sie die Spindel bis zur Spindel, drücken Sie die Schraube fest. Sie muss exakt mit der „0“-Referenzlinie des Trommels ausgerichtet sein. Falls nicht, stellen Sie die Null ein.
- Spindel öffnen: Drehen Sie die Trommel so zurück, dass sie einen großen Abstand zum Werkstück lässt.
- Positionierung: Richten Sie das Werkstück zwischen Spindel und Spindel aus. Ein schräges Kontaktmaß zeigt einen großen Wert an.
- Schraubenfestziehen: Ziehen Sie die Spindel nur mit der Schraube fest. Stoppen Sie, sobald Sie ein „Klick-Klick“-Geräusch hören – das ist das Zeichen für die richtige Kraft. Das Festziehen mit der Trommel beschädigt das Werkstück und führt zu fehlerhaften Messungen.
- Verschluss: Schließen Sie die Schraube, um die Spindel zu fixieren; beim Ziehen des Geräts tritt kein Versatz auf.
- Ablesen: Lesen Sie zuerst die Höhe → Trommel → (falls vorhanden) der Vernier, addieren Sie die Werte.
- Aufzeichnung: Notieren Sie den Wert, öffnen Sie die Verriegelung, ziehen Sie die Spindel zurück.
Den gleichen Punkt 3 Mal messen und den Mittelwert nehmen bestätigt sowohl die Positionierungsgenauigkeit als auch die Konsistenz der Schraube.
Kalibrierung und Wartung
Tägliche Nullkontrolle
Führen Sie vor jeder Nutzung eine Nullkontrolle durch. Für Mikrometer ab 25 mm wird ein Referenzmast (Setting Standard) in geeigneter Länge verwendet. Wenn der Nullfehler ±4 Einheiten überschreitet, senden Sie das Gerät an den technischen Service.
Periodische Kontrolle
Einmal im Monat prüfen Sie mit NIST/TÜRKAK nachverfolgbaren Messblöcken den gesamten Bereich (Punkte 0, 12,5 und 25 mm). Eine Abweichung von mehr als 0,01 mm erfordert eine Kalibrierung.
Aufbewahrung und Wartung
- Reinigen Sie nach dem Gebrauch alle Oberflächen; tragen Sie ein dünnes Werkzeugöl auf.
- Vermeiden Sie das Aufeinanderlegen der Messflächen – lassen Sie sie leicht geöffnet.
- Bewahren Sie das Gerät in seiner Schutzhülle an einem trockenen, vibrationsfreien Ort auf.
- Vermeiden Sie Sonnenlicht und Wärmequellen.
- Führen Sie nach jedem Herunterladen unbedingt eine Kalibrierungsprüfung durch.
- Bei industrieller Nutzung senden Sie das Gerät mindestens einmal jährlich an ein ISO 17025 akkreditiertes Labor.
Häufige Fehler
| Fehler | Ursache und Ergebnis |
|---|---|
| Festziehen mit der Trommel | Wenn statt der Schraube die Trommel verwendet wird, wird 3–5 mal mehr Kraft angewendet; das Werkstück wird beschädigt und die Messung wird zu klein. |
| Schmutzige Oberflächen | Späne oder Staub vergrößern den Abstand zwischen Spindel und Spindel; vor jeder Messung ist das Reinigen zwingend. |
| Wärmeausdehnung | Stahl dehnt sich um 11,7 µm/m·°C aus; ein 200‑mm‑Stück, das 5 Minuten gehalten wird, kann ~12 µm Fehler erzeugen. |
| Schräger Kontakt | Ein Kontakt, der nicht senkrecht zur Ebenheit von Spindel/Spindel ist, liefert einen zu großen Wert. |
| Überspringen der Nullkontrolle | Temperatur, Feuchtigkeit und Nutzung führen zu Nullverschiebungen; tägliche Kontrolle ist zwingend. |
| Parallaxenfehler | Die Skala seitlich zu lesen erzeugt eine falsche Ausrichtung der Teilung; das Auge muss immer senkrecht gehalten werden. |
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Mikrometer und einem Messschieber?
Ein Standard-Digitalmessschieber hat eine Auflösung von 0,01 mm, ein Mikrometer ebenfalls 0,01 mm und bei Vernier-Mikrometern 0,001 mm. Da ein Mikrometer mit einer Schraube und einem Schraubenschlüssel mit konstanter Kraft misst, ist es genauer, aber der Messbereich ist schmal (in der Regel 25 mm).
Warum wird im Mikrometer ein Schraubenschlüssel verwendet?
Der Schraubenschlüssel hält die Messkraft bei jeder Messung konstant. Wenn die Trommel direkt von Hand gedrückt wird, variiert die Kraft von Person zu Person und die Messung kann um einige Mikrometer abweichen.
Wie oft sollte die Nullstellung überprüft werden?
Vor jeder Benutzung muss die Nullstellung mit sauberen Messflächen überprüft werden. Bei Mikrometern über 25 mm wird dafür ein Einstellstab verwendet.
Quellen
Dieser Beitrag ist eine Zusammenstellung, die auf den folgenden Quellen und persönlicher Erfahrung basiert; die Bewertungen sind subjektiv. In der Praxis sind die offiziellen Dokumente des Herstellers und die geltenden Vorschriften maßgeblich.
- ISO 3611 — GPS: Dimensional measuring equipment — Micrometers for external measurements
- Mitutoyo — Mikrometer-Anwendungshandbücher
Kommentar
Noch keine Kommentare. Seien Sie der Erste!
Kommentar hinterlassen