
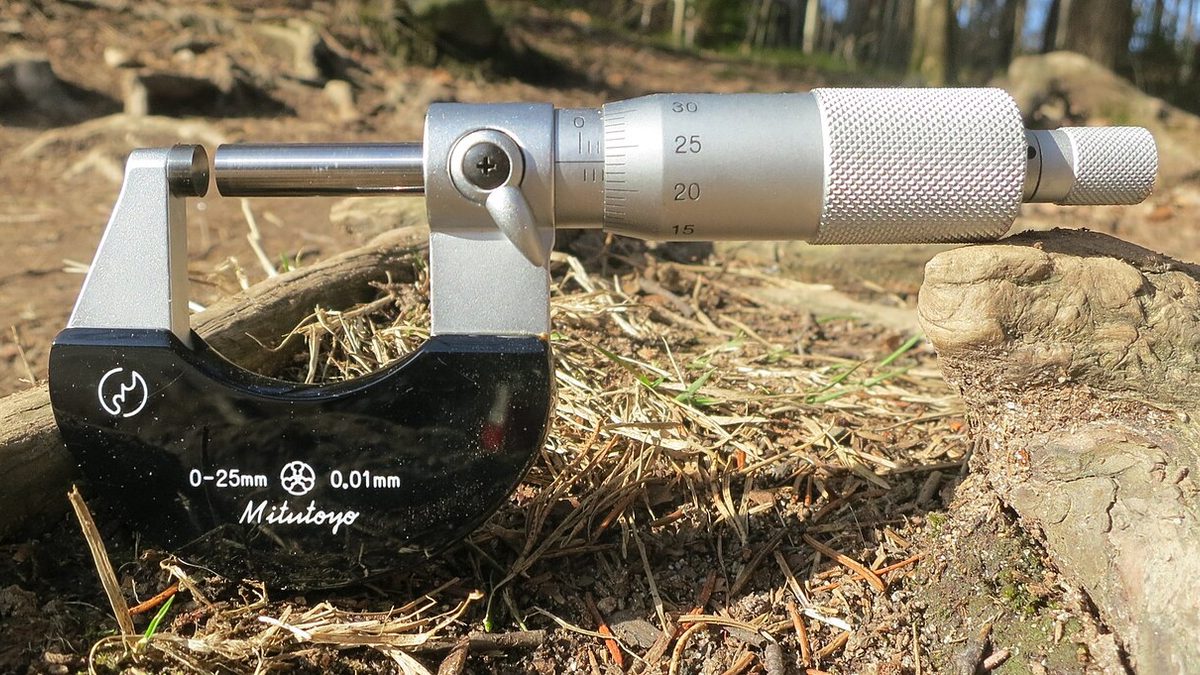
تحتاج الآلات والتصنيع والهندسة إلى قياسات بدقة جزء من مئة من المليمتر، بل جزء من ألف منه. والميكرومتر أداة قياس دقيقة طُوّرت لهذه الحاجة بالذات. يربط هذا التصميم دوران اللولب بالحركة الخطية، ويُستخدم بنسخ تناظرية بدقة 0.01 مم، وبنسخ ذات ورنية أو رقمية بدقة 0.001 مم.
ما هو الميكرومتر؟
يعمل الميكرومتر بتحويل دوران اللولب الدقيق على عمود القياس إلى حركة خطية. خطوة اللولب مصنّعة لتكون 0.5 مم تمامًا، أي إن الأسطوانة إذا دارت دورة كاملة تقدّم العمود 0.5 مم. والأقسام الخمسون على الأسطوانة تقسم هذه الـ0.5 مم إلى أجزاء متساوية: كل قسم يعني 0.01 مم.
| الطراز | الدقة | مجال الاستخدام |
|---|---|---|
| تناظري قياسي | 0.01 mm | قياسات الورشة العامة |
| تناظري بورنية | 0.001 mm | قياس القوالب والعُدد الدقيقة |
| رقمي | 0.001 mm | جمع بيانات SPC، قراءة سريعة |
كل ميكرومتر يقيس نطاقًا طوله 25 مم فقط، ويُباع في مجموعات مثل 0–25 مم و25–50 مم و50–75 مم. ويمنع هذا القيد تراكم الخطأ الذي ينشأ مع طول اللولب.
لمحة تاريخية
تعود أولى التصاميم التي استخدمت مبدأ اللولب في القياس الدقيق إلى فلكيي القرن السابع عشر؛ فقد طوّر William Gascoigne وAdrien Auzout لولب الميكرومتر لقياس المسافات الزاوية بين النجوم في التلسكوب. أما أساس الميكرومتر اليدوي الحديث فوُضع مع براءة الاختراع الفرنسية لـJean-Louis Palmer سنة 1848: إذ اجتمع الإطار على شكل C والأسطوانة الدوّارة لأول مرة في هذا التصميم. ونقلته Brown & Sharpe إلى الإنتاج الصناعي سنة 1867، ورفع مصنّعون مثل Mitutoyo وStarrett وMahr دقته طوال القرن العشرين. واليوم أصبحت النماذج الرقمية التي ترسل البيانات إلى برامج SPC عبر Bluetooth هي المعيار.
الأجزاء ووظائفها
- الإطار (Frame): الهيكل الرئيس على شكل C، مصنوع من فولاذ مصبوب أو مطروق. والعازل البلاستيكي أو الإيبوكسي في منتصفه يقلل التمدد الحراري عند الإمساك باليد.
- السندان (Anvil): سطح القياس الثابت، مغطى بكربيد التنغستن، وخشونة سطحه أقل من Ra 0.05 ميكرومتر.
- عمود القياس (Spindle): سطح القياس المتحرك، ينتقل على لولب دقيق خطوته 0.5 مم.
- الجلبة (Sleeve / Barrel): عليها الخط المرجعي الذي يحمل أقسام المليمتر و0.5 مم.
- الأسطوانة (Thimble): تدريج من 50 قسمًا يدور مع العمود. كل قسم = 0.01 مم.
- صامولة القفل (Lock Nut): تثبّت العمود فتمنع انزياح القراءة عند سحب الأداة عن القطعة.
- السقاطة (Ratchet Stop): تطبّق قوة قبض ثابتة قابلة للتكرار (≈7 نيوتن)، وهي أهم جزء لمنع الشد الزائد.
- تدريج الورنية: في بعض النماذج فقط؛ 5 أقسام إضافية على الجلبة تتيح القراءة بدقة 0.001 مم.
العازل الحراري في منتصف الإطار يبدو صغيرًا لكنه مهم: إذا أُمسك الميكرومتر باليد مدة طويلة تمدد المعدن وقد تخرج القراءة خاطئة. استخدم قفازات عازلة للحرارة في سلاسل القياس الطويلة.
أنواع الميكرومتر
| النوع | الاسم بالإنجليزية | الغرض | النطاق المعتاد |
|---|---|---|---|
| ميكرومتر القطر الخارجي | Outside Micrometer | القطر الخارجي والسماكة للأعمدة والمسامير والصفائح | 0–25 mm, 25–50 mm… |
| ميكرومتر القطر الداخلي | Inside Micrometer | قطر الثقب من الداخل؛ يتسع بقطع التمديد | 5–30 mm + |
| ميكرومتر العمق | Depth Micrometer | عمق الثقوب العمياء والمجاري والدرجات | 0–25, 0–50 mm |
| ميكرومتر خطوة اللولب | Screw Thread Micrometer | القطر المتوسط للّولب (pitch diameter) | 0–25 mm |
| سماكة جدار الأنبوب | Tube Micrometer | سماكة جدران الأنابيب والأسطوانات | 0–25 mm |
| ميكرومتر رقمي | Digital Micrometer | قراءة سريعة، تسجيل البيانات، تحويل مم/بوصة | دقة 0.001 مم |
| ميكرومتر بسندان على شكل V | V-Anvil Micrometer | قطر أدوات القطع ذات 3 و5 حواف | 0–25 mm |
| ميكرومتر رأسي (نقطي) | Point Micrometer | قياس المجاري العميقة والفراغات الضيقة | 0–25 mm |
كيف يُقرأ التدريج؟
تُقرأ الميكرومترات التناظرية على ثلاث مراحل، ثم تُجمع النتائج.
الخطوة 1: تدريج الجلبة
كل قسم فوق الخط المرجعي على الجلبة يساوي 1 مم، وكل قسم تحته يساوي 0.5 مم. اقرأ آخر خط ظاهر هو الأقرب إلى الحافة اليسرى للأسطوانة.
الخطوة 2: تدريج الأسطوانة
على الأسطوانة المرقّمة من 0 إلى 50، اقرأ القسم المحاذي للخط المرجعي. كل قسم = 0.01 مم.
الخطوة 3: الورنية (لدقة 0.001 مم)
في النماذج ذات الورنية فقط: ابحث أيّ الأقسام الخمسة الإضافية على الجلبة يحاذي قسمًا على الأسطوانة، وأضف قيمته × 0.001 مم إلى المجموع.
مثال على القراءة: 7.23 مم
المليمترات الكاملة على الجلبة: 7.00
قسم 0.5 مم غير ظاهر: 0.00
القسم 23 على الأسطوانة: 0.23
المجموع: 7.00 + 0.00 + 0.23 = 7.23 مم
اقرأ التدريج دائمًا من الأمام مباشرة وفي مستوى العين. فالنظر بزاوية جانبية يسبب خطأ اختلاف المنظر، وقد يبدو قسم خاطئ محاذيًا.
الاستخدام خطوة بخطوة
- التنظيف: امسح سطحي السندان والعمود بقطعة قماش نظيفة أو منديل بصري، ونظّف سطح القياس في القطعة أيضًا؛ فحبة رايش واحدة قد تسبب خطأ عشرات الميكرومترات.
- فحص الصفر: قرّب العمود إلى السندان وأغلقه بالسقاطة. يجب أن يحاذي «0» على الأسطوانة الخط المرجعي تمامًا، وإلا فاضبط الصفر.
- فتح العمود: أدر الأسطوانة إلى الخلف لتترك فتحة أكبر من القطعة.
- التموضع: ضع القطعة في الوسط بين السندان والعمود؛ فالتلامس المائل يُظهر القياس أكبر.
- الشد بالسقاطة: أغلق العمود بالسقاطة وحدها، وتوقف عند سماع «طقطقة»؛ فهي علامة القوة الصحيحة. والشد بالأسطوانة يضر القطعة ويؤدي إلى قياس خاطئ.
- القفل: أدر صامولة القفل لتثبيت العمود، فلا ينزاح عند سحب الأداة.
- القراءة: اقرأ بالترتيب: الجلبة ← الأسطوانة ← (إن وُجدت) الورنية، ثم اجمع.
- التسجيل: دوّن القيمة، وحرّر القفل، وأرجع العمود.
قياس النقطة نفسها 3 مرات وأخذ المتوسط يتحقق من دقة التموضع ومن ثبات السقاطة معًا.
المعايرة والصيانة
فحص الصفر اليومي
افحص الصفر قبل كل استخدام. وفي الميكرومترات من 25 مم فما فوق يُستخدم معيار ضبط (setting standard) بطول مناسب. وإن تجاوز خطأ الصفر ±4 أقسام فأرسله إلى الصيانة.
الفحص الدوري
مرة في الشهر افحص النطاق كله بـقوالب قياس قابلة للتتبع إلى NIST/TÜRKAK (عند 0 و12.5 و25 مم). والانحراف الذي يتجاوز 0.01 مم يستلزم إرساله للمعايرة.
الحفظ والعناية
- بعد الاستخدام امسح جميع الأسطح وضع طبقة رقيقة من زيت الأدوات.
- لا تحفظه وسطحا القياس متلامسان؛ اتركهما منفرجين قليلًا.
- احفظه في علبته الواقية، في مكان جاف خالٍ من الاهتزاز.
- أبعده عن ضوء الشمس ومصادر الحرارة.
- بعد السقوط افحص المعايرة حتمًا.
- في الاستخدام الصناعي أرسله إلى مختبر معتمد وفق ISO 17025 مرة في السنة على الأقل.
الأخطاء الشائعة
| الخطأ | السبب والنتيجة |
|---|---|
| الشد بالأسطوانة | إذا استُخدمت الأسطوانة بدل السقاطة طُبّقت قوة أكبر بـ3 إلى 5 أضعاف؛ فتتضرر القطعة وتخرج القراءة أصغر. |
| الأسطح المتسخة | الرايش أو الغبار يزيد المسافة بين السندان والعمود؛ فالمسح قبل كل قياس ضروري. |
| التمدد الحراري | يتمدد الفولاذ 11.7 ميكرومتر/م·°م؛ وإمساك قطعة طولها 200 مم باليد 5 دقائق قد يسبب خطأ نحو 12 ميكرومترًا. |
| التلامس المائل | التلامس غير العمودي على سطحي السندان والعمود يعطي قراءة أكبر من القيمة الحقيقية. |
| إهمال فحص الصفر | الحرارة والرطوبة والاستخدام تسبب انزياح الصفر؛ فالفحص اليومي ضروري. |
| خطأ اختلاف المنظر (البارالاكس) | قراءة التدريج بزاوية جانبية تُظهر قسمًا خاطئًا كأنه محاذٍ؛ فاجعل عينك عمودية على التدريج دائمًا. |
الأسئلة الشائعة
ما الفرق بين الميكرومتر والقدمة؟
تقرأ القدمة الرقمية القياسية حتى 0.01 مم، والميكرومتر 0.01 مم و0.001 مم مع الورنية. ولأنه يعمل باللولب ويقيس بقوة ثابتة عبر السقّاطة فهو أدق، لكن مداه ضيق (غالبًا 25 مم).
لماذا تُستخدم السقّاطة في الميكرومتر؟
تحافظ السقّاطة على قوة القياس نفسها في كل مرة، أما شد الأسطوانة باليد مباشرة فيغيّر القوة من شخص لآخر ويُزيح القراءة بضعة ميكرونات.
كم مرة يجب فحص الصفر؟
يُفحص الصفر قبل كل استخدام بعد تنظيف سطحي القياس، وفي الميكرومترات الأكبر من 25 مم تُستخدم قطعة ضبط معيارية.
المصادر
هذه المقالة تجميع يستند إلى المصادر أدناه وإلى خبرة شخصية، وتقييماتها آراء شخصية. وفي التطبيق العملي تُقدَّم الوثائق الرسمية للشركة المصنِّعة واللوائح النافذة.
- ISO 3611 — GPS: Dimensional measuring equipment — Micrometers for external measurements
- Mitutoyo — أدلة استخدام الميكرو متر
تعليق
لا توجد تعليقات بعد. كن أول من يعلّق!
اكتب تعليقًا