
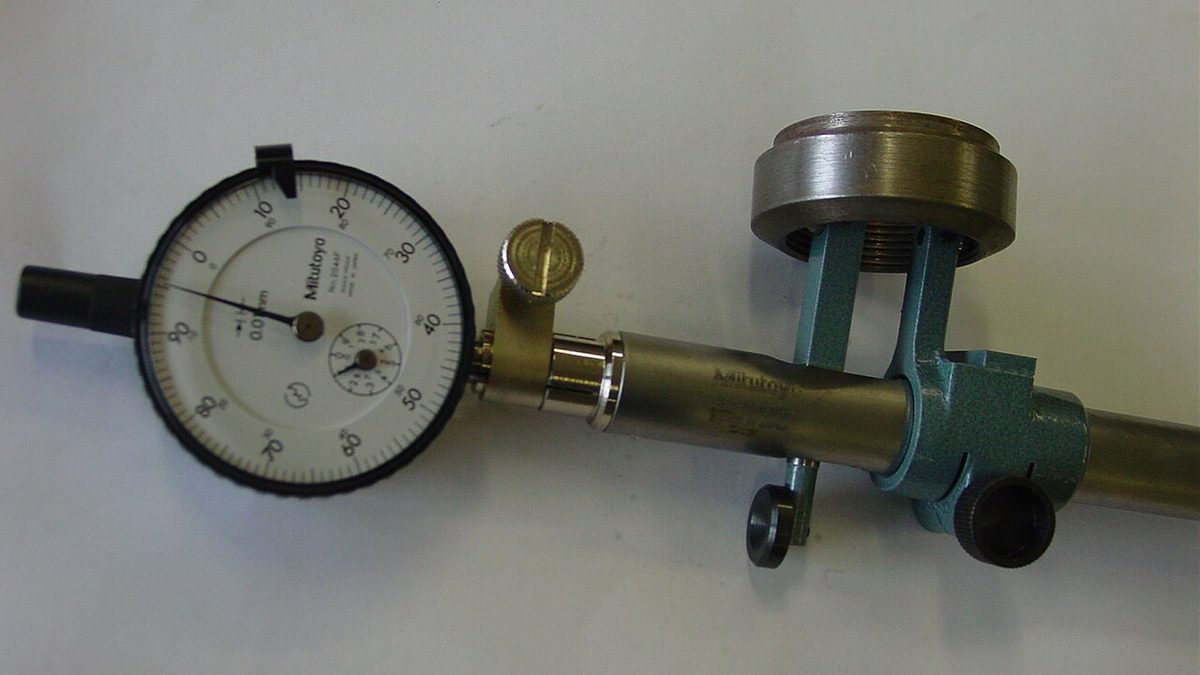
Wenn ein Lager weit unter seiner katalogisierten Lebensdauer ausfällt, prüfen Sie vor dem Schuldzuweisen an das Lager die Ausrichtung zwischen Welle und Kupplung. Spiel verursacht bei jeder Umdrehung zusätzliche Belastung für das Lager und das Fell; diese Belastung hört nie auf, sie besteht solange die Maschine läuft. An den Stellen, an denen vor Ort häufig gesagt wird „wir essen ständig Lager“, liegt das Problem meist nicht im Lager, sondern in der Ausrichtung.
Was ist Spiel und wie viele Arten gibt es?
Spiel ist das Nicht‑Übereinstimmen der Rotationsachsen der Antriebswelle (Motor) und der angetriebenen Welle (Pumpe, Getriebe). Es gibt zwei Grundformen, und in der Praxis treten häufig beide gleichzeitig auf.
Es gibt noch einen dritten, leicht übersehbaren Fall: axiale Spiel, also wenn der Abstand zwischen den Kuppelhälften außerhalb der Fertigungstoleranz liegt. Wird er zu eng gelassen, schiebt sich die Welle durch thermische Ausdehnung und das Lager bleibt unter axialer Belastung; wird er zu weit gelassen, wird das flexible Bauteil ständig gezogen.
Was kostet das Spiel?
Die Kosten des Spiels betreffen nicht nur das Lager. Die Kettenreaktion sieht folgendermaßen aus:
- Die Lagerlebensdauer verkürzt sich. Im L10‑Formel des Lagers war die Exponente 3; da das Spiel die Belastung erhöht, sinkt die Lebensdauer schnell.
- Die Dichtungen lecken früher. Da die Welle bei jeder Umdrehung wackelt, wird die Dichtlippe nicht gleichmäßig abgenutzt.
- Der Energieverbrauch steigt. Ein spielendes Kuppelteil ändert ständig seine Form, diese Arbeit wird in Wärme umgewandelt.
- Das Kuppel‑Element (Gummi, Stern, Ring) reißt deutlich früher als normal.
- Die Vibration nimmt zu und lockert die umliegenden Schraubverbindungen.
Der Einsatz einer flexiblen Kuppel entschuldigt das Spiel nicht. Eine flexible Kuppel dient dazu, nach der Montage verbleibende kleine Fehler und thermische Bewegungen zu tolerieren; nicht, um den Fehler zu ignorieren. In einem spielenden System verlagert die flexible Kuppel lediglich den Ort des Defekts, das Kuppel‑Element geht vor dem Lager kaputt.
Vor der Ausrichtung: Vorprüfungen
Wenn Sie das Vergleichs‑ oder Lasermessgerät erst einmal aufbauen, führen Sie diese Schritte nicht aus, führt das zu stundenlangem sinnlosem Aufwand.
Soft‑Foot
Wenn einer der vier Motorfüße nicht fest auf dem Boden sitzt, verbiegt sich das Gehäuse beim Anziehen der Schraube und Ihre Ausrichtung gerät aus dem Lot. Dieser Zustand wird Soft‑Foot genannt und muss vor Beginn der Ausrichtung unbedingt behoben werden.
Die Erkennung ist einfach: Legen Sie das Vergleichsgerät auf den betreffenden Fuß, lockern Sie die Schraube dieses Fußes und beobachten Sie die Bewegung. Gibt es eine Aufwärtsbewegung von mehr als 0,05 mm, liegt ein Soft‑Foot vor; füllen Sie ihn mit einer Unterlage der passenden Dicke.
Weitere Prüfungen
- Reinigen Sie Boden und Schlittenflächen; ein einziger Schmutzpartikel bedeutet einen Fehler von 0,1 mm.
- Entfernen Sie rostige oder beschädigte Unterlagen. Legen Sie nicht mehr als vier Unterlagen übereinander, sonst entsteht ein Feder‑Effekt.
- Lösen Sie die Kuppelschrauben, damit die beiden Wellen unabhängig voneinander drehen können.
- Falls an den Wellenenden axiale Spielräume (Float) vorhanden sind, drücken Sie die Welle während der Messung stets in dieselbe Richtung.
- Prüfen Sie die Spannung der Rohrleitungen: Drehen Sie die Pumpenflanschschrauben locker, bewegt sich die Pumpe, zieht die Rohrleitung die Pumpe. Das zerstört die Ausrichtung im Betrieb.
Ausrichtung mit dem Vergleichsgerät
Fehlt ein Lasermessgerät, können mit zwei Vergleichsgeräten zuverlässige Ergebnisse erzielt werden. Die gebräuchlichste Methode ist die umgekehrte Vergleichsmethode (Rim‑Face).
Wie wird die Messung verifiziert?
Es gibt einen praktischen Weg, um zu prüfen, ob die Messung gültig ist: die Summe der Gegenablesungen muss gleich sein. Das heißt, die Summe der Ablesungen an den Positionen 3 und 9 muss der Summe der Ablesungen an den Positionen 12 und 6 entsprechen. Da Sie bei 12 zurückgesetzt haben, reduziert sich das einfach auf:
Messwert(3) + Messwert(9) = Messwert(6)Wenn das nicht zutrifft, ist die Messung nicht zuverlässig. Der Grund ist meist einer der folgenden: Die Brücke dehnt sich, die Komparatorspitze rutscht, die Welle wackelt axial oder die Kupplungsbolzen sind nicht vollständig gelöst.
Korrekturrichtung
Beachten Sie beim Interpretieren der Ablesungen folgende Regel: Wenn die Komparatorspitze eine Fläche abliest, ist die Hälfte des abgelesenen Wertes die tatsächliche Fehlstellung. Denn wenn sich die Welle dreht, erscheint der Fehler sowohl in positiver als auch in negativer Richtung; die Gesamtauslenkung ist das Doppelte der wahren Abweichung.
Die vertikale Korrektur erfolgt durch Schieben, die horizontale Korrektur durch seitliches Verschieben des Motors. Zuerst die winkelige, dann die parallele Fehlstellung korrigieren; arbeiten Sie in umgekehrter Reihenfolge, korrigiert jede Einstellung die andere und Sie geraten in eine Schleife.
Toleranz: Wie präzise ist genug?
Keine Ausrichtung ist perfekt, das Ziel ist, in den akzeptablen Bereich zu gelangen. Die Toleranz hängt von der Drehzahl ab: Je schneller die Maschine läuft, desto mehr Schaden verursacht dieselbe Fehlstellung.
| Umdrehungen (U/min) | Parallele Fehlstellung | Winkelige Fehlstellung (bei 100 mm) |
|---|---|---|
| 600–900 | 0,09 mm | 0,09 mm |
| 900–1200 | 0,06 mm | 0,07 mm |
| 1200–1800 | 0,05 mm | 0,05 mm |
| 1800–3600 | 0,03 mm | 0,03 mm |
| 3600–7200 | 0,02 mm | 0,02 mm |
Diese Werte stellen den allgemein anerkannten „perfekten“ Bereich dar; wenn der Herstellerkatalog lockerere Grenzen angibt, können Sie diese verwenden. Achten Sie auf die kleinen Zahlen in der Tabelle: Bei einer Pumpe, die 1500 U/min dreht, liegt die Grenze bei 0,05 mm – also etwa der halben Dicke eines Haares. Eine reine Sicht‑ oder Linealmessung reicht daher nicht aus.
Thermische Ausdehnung: Kalt ausrichten, heiß arbeiten lassen
Sie richten die Maschine kalt aus, aber im Betrieb erwärmt sie sich und dehnt sich aus. Ein Elektromotor dehnt sich bei Betriebstemperatur um etwa die Höhe seines Fußes aus; das mag nur ein paar Prozent‑Millimeter sein, ist aber laut obiger Toleranztabelle ein signifikanter Wert.
Bei heiß laufenden Maschinen (Dampf‑Pumpen, Ofen‑Ventilatoren, Kompressoren) wird die Ausrichtung bewusst leicht außerhalb des Zielwertes vorgenommen; beim Erwärmen dehnt sich die Maschine aus und erreicht die korrekte Position. Dieser Wert wird im Hersteller‑Dokument angegeben und darf nicht geschätzt werden.
Praktische Verifizierung: Richten Sie die Maschine aus, lassen Sie sie bis zur Betriebstemperatur laufen, stoppen Sie sie sofort und messen Sie erneut. Die Differenz ist Ihre thermische Ausdehnung; bei der nächsten Ausrichtung berücksichtigen Sie sie.
Wie erkennt man, dass die Ausrichtung nachgelassen hat?
Man muss die Ausrichtung nicht bei jedem Service demontieren; die Maschine meldet es Ihnen.
- Wenn das Schwingungsspektrum bei 2× Drehzahl dominierend ist, ist es ein klassisches Zeichen für Abweichung. Bei 1× Dominanz sollte nach Ungleichgewicht gesucht werden.
- Axiale Vibration ist bei mehr als der Hälfte der radialen Schwingung ein Hinweis auf potenzielle Winkelabweichung.
- Erwärmung des Kuppelbereichs zeigt, dass das flexible Bauteil ständig seine Form ändert.
- Falls Sie Gummistaub oder Risse im Kuppelelement sehen, bedeutet dies, dass die Abweichung das Bauteil zerstört.
- Wenn dieselben Lagerfehler wiederholt aus demselben Bett auftreten, messen Sie die Ausrichtung, bevor Sie die Lagermarke wechseln.
Schnelle Prüfliste
- Entfernen Sie das weiche Bein – vor der Ausrichtung, nicht danach.
- Reinigen Sie Boden, Schienen und Beinflächen; stapeln Sie nicht mehr als vier Schienen übereinander.
- Entfernen Sie die Kupplungsschrauben, prüfen Sie die Spannung aus den Rohren.
- Setzen Sie den Komparator auf 12 zurück; lesen Sie bei 3, 6 und 9.
3 + 9 = 6stimmt nicht, wiederholen Sie die Messung. - Reparieren Sie zuerst die Winkel‑, dann die Parallelabweichung.
- Wählen Sie die Toleranz je nach Schaltung; für über 1500 U/min nicht mehr als 0,05 mm.
- Berücksichtigen Sie die thermische Ausdehnung bei einer laufenden Maschine.
- Nach Abschluss ziehen Sie die Schrauben auf den Drehmomentwert an und nehmen Sie die letzte Messung nach dem Anziehen; das Anziehen kann die Ausrichtung verfälschen.
Die Ausrichtung gehört zu den Arbeiten mit der höchsten Rendite in der Wartung. Eine Stunde präzise Ausrichtung verhindert wiederkehrende Lager‑ und Gummireparaturen, die Monate dauern würden. Und es entstehen keine Ersatzteilkosten – nur Geduld und die richtige Reihenfolge.
Häufig gestellte Fragen
Warum wird ausgerichtet, wenn die flexible Kupplung Abweichungen toleriert?
Die flexible Kupplung trägt die Abweichung über ihre Lebensdauer hinaus; die entstehenden Zusatzkräfte wirken auf Lager und Gummi. Der zulässige Wert der Kupplung ist nicht der Wert, bei dem die Maschine lange hält.
Lichtlaser‑Ausrichtung oder Komparator?
Beide liefern bei korrekter Anwendung zufriedenstellende Ergebnisse. Der Laser ist schneller und bei langen Abständen ohne Hängungsfehler; der Komparator ist günstiger, aber die Hängung des Verbindungselements muss gemessen und berücksichtigt werden.
Wie oft sollte die Ausrichtung kontrolliert werden?
Nach der Montage und den ersten wenigen Wochen Betrieb, danach bei Anzeichen von Schwingungsanstieg, Kupplungsverschleiß oder Lagertemperatur. In kritischen Maschinen ist eine jährliche Kontrolle üblich.
Quellen
Dieser Beitrag basiert auf den folgenden Quellen und persönlicher Erfahrung; die Einschätzungen sind subjektiv. In der Praxis sind die offiziellen Herstellerdokumente und geltende Vorschriften maßgeblich.
- ANSI/ASA S2.75 Part 1 — Shaft Alignment Methodology
- Piotrowski, J. — Shaft Alignment Handbook, CRC Press
Kommentar
Noch keine Kommentare. Seien Sie der Erste!
Kommentar hinterlassen